AOI و AXI؛ ۹ تفاوت مهم در بازرسی مونتاژ SMT
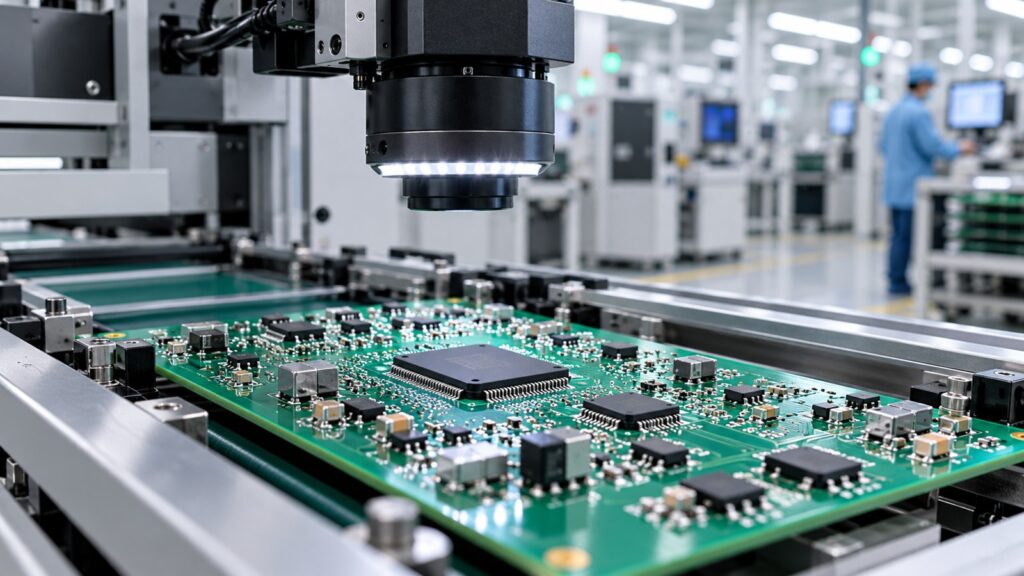
AOI و AXI دو روش مکمل برای بازرسی بردهای مونتاژشده در خط SMT هستند. AOI قطعات و اتصالات قابل مشاهده را بررسی میکند و AXI با اشعه ایکس به بررسی اتصالات پنهان کمک میکند. در این راهنما، تفاوتها، کاربردها و محدودیتهای هر دو روش را میخوانید.
در تولید بردهای الکترونیکی، نصب صحیح قطعات تنها بخشی از فرایند ساخت است. یک PCB ممکن است از نظر ظاهری کاملاً سالم به نظر برسد، اما اتصال ناقص زیر یک آیسی BGA، جابهجایی یک مقاومت، اتصال کوتاه پنهان یا استفاده از قطعهای نامنطبق با BOM باعث خرابی محصول در زمان راهاندازی یا حتی پس از ماهها کار شود.
برای شرکتهای صنعتی، این موضوع صرفاً به هزینه تعمیر یک برد محدود نمیشود. خرابی یک مجموعه الکترونیکی میتواند باعث توقف خط تولید، اختلال در عملکرد دستگاه، افزایش هزینه گارانتی یا کاهش قابلیت اطمینان یک سامانه حساس شود.
به همین دلیل، بازرسی AOI و AXI در مونتاژ SMT از مهمترین روشهای کنترل کیفیت بردهای الکترونیکی محسوب میشود. این فناوریها امکان تشخیص بسیاری از عیوب مونتاژ را بدون تخریب برد فراهم میکنند؛ با این حال، هرکدام تواناییها و محدودیتهای مشخصی دارند.
در این مقاله بررسی میکنیم که AOI و AXI چگونه کار میکنند، چه تفاوتی دارند، در کدام مراحل تولید استفاده میشوند و چگونه میتوان آنها را در کنار کنترل ورودی قطعات، ردیابی تولید و آزمونهای عملکردی برای کاهش خطر خرابی، تقلب و دستکاری غیرمجاز به کار گرفت.
اینسپکشن (Inspection) در مونتاژ برد الکترونیکی چیست؟
Inspection یا بازرسی در تولید PCBA مجموعهای از فعالیتهای کنترل و ارزیابی است که برای بررسی انطباق قطعات، اتصالات لحیم، موقعیت نصب و کیفیت ساخت برد انجام میشود.
هدف اینسپکشن صرفاً پیدا کردن برد خراب در انتهای تولید نیست. یک نظام بازرسی مناسب تلاش میکند خطا را تا حد امکان در همان مرحلهای که ایجاد شده شناسایی کند تا از تکرار آن روی تعداد بیشتری برد جلوگیری شود.
در خط مونتاژ SMT، نقاط مختلفی برای کنترل کیفیت وجود دارد؛ از بازرسی قطعات ورودی و بررسی چاپ خمیر لحیم گرفته تا کنترل جانمایی قطعات، کیفیت اتصالات پس از کوره Reflow و آزمون نهایی محصول.
در این میان، AOI و AXI دو فناوری مهم هستند که روشهای متفاوتی برای بررسی برد به کار میگیرند.
دستگاه AOI چیست و چه کاربردی در مونتاژ SMT دارد؟
AOI مخفف Automated Optical Inspection به معنای بازرسی نوری خودکار است.
دستگاه AOI با استفاده از دوربینهای صنعتی، نورپردازی کنترلشده و الگوریتمهای پردازش تصویر، وضعیت قطعات و اتصالات قابل مشاهده روی PCB را بررسی میکند.
این دستگاه میتواند تصاویر ثبتشده را با اطلاعات مرجع، مختصات قطعات یا معیارهای تعریفشده کنترل کیفیت مقایسه کند و نقاط مشکوک را برای بررسی اپراتور مشخص سازد.

AOI چه عیوبی را شناسایی میکند؟
بسته به نوع دستگاه، کیفیت برنامهریزی و قابلیت مشاهده محل اتصال، AOI میتواند مواردی مانند نبود قطعه (Missing Component)، جابهجایی قطعه (Misalignment)، چرخش یا جهتگیری نادرست، پلاریته اشتباه، قرارگیری عمودی قطعات کوچک (Tombstoning)، پایه بلندشده و برخی عیوب لحیمکاری مانند Solder Bridge یا Insufficient Solder را تشخیص دهد.
برای مثال، اگر یک مقاومت SMD در مرحله Pick & Place کمی جابهجا شده باشد یا یکی از قطعات با جهت اشتباه نصب شود، AOI میتواند پیش از تحویل برد، این مغایرت را آشکار کند.
تفاوت AOI دوبعدی و سهبعدی
در AOI دوبعدی (2D AOI)، بازرسی عمدتاً بر اساس تصاویر و ویژگیهای سطحی انجام میشود. در AOI سهبعدی (3D AOI)، امکان اندازهگیری برخی ویژگیهای ارتفاعی و هندسی نیز وجود دارد.
این قابلیت بهخصوص برای بررسی پایههای بلندشده، ارتفاع قطعات و برخی عیوب لحیمکاری اهمیت دارد.
با این حال، حتی AOI سهبعدی نیز نمیتواند اتصالاتی را که کاملاً زیر بدنه قطعه پنهان شدهاند، مانند همه اتصالات زیر یک BGA، مستقیماً مشاهده کند.
اطلاعات بیشتر درباره این فناوری در راهنمای AOI شرکت Koh Young ارائه شده است.
دستگاه AXI چیست و چه تفاوتی با X-Ray معمولی دارد؟
AXI مخفف Automated X-Ray Inspection به معنای بازرسی خودکار با اشعه ایکس است.
برخلاف AOI که از نور مرئی و تصویربرداری اپتیکی استفاده میکند، AXI بر اساس اختلاف جذب پرتو X-Ray در مواد مختلف، تصویری از ساختار و اتصالات داخلی برد تهیه میکند.
این فناوری بهویژه برای قطعاتی اهمیت دارد که اتصالات لحیم آنها زیر بدنه قرار گرفته و با دوربین معمولی قابل مشاهده نیست.

AXI چه عیوبی را تشخیص میدهد؟
از کاربردهای مهم AXI میتوان به بررسی اتصالات BGA و QFN، تشخیص برخی اتصالهای کوتاه پنهان، شناسایی حفرههای داخل لحیم (Voiding)، بررسی یکنواختی اتصالات و شناسایی برخی موارد اتصال ناقص اشاره کرد.
برای مثال، ممکن است یک آیسی BGA از بیرون کاملاً درست نصب شده باشد، اما یکی از گویهای لحیم زیر آن بهدرستی به پد برد متصل نشده باشد. در چنین شرایطی، بازرسی نوری قادر به مشاهده مستقیم اتصال نیست، درحالیکه X-Ray میتواند نشانههای مهمی از وضعیت آن ارائه دهد.
البته همه عیوب، از جمله برخی انواع Head-in-Pillow، لزوماً با هر دستگاه X-Ray قابل تشخیص قطعی نیستند. نتیجه به کیفیت تصویر، زاویه تصویربرداری، قابلیتهای 2D یا 3D و الگوریتمهای تحلیل بستگی دارد.
کاربرد این فناوری در معرفی AXI شرکت Nordson توضیح داده شده است.
آیا هر دستگاه X-Ray یک AXI است؟
خیر. این دو اصطلاح دقیقاً یکسان نیستند.
X-Ray Inspection یک عنوان عمومی برای بازرسی با اشعه ایکس است. دستگاههای X-Ray ممکن است بهصورت دستی یا نیمهخودکار توسط اپراتور استفاده شوند.
اما AXI معمولاً به سامانهای اشاره دارد که بخش مهمی از تصویربرداری، تحلیل و تشخیص عیوب را بهصورت خودکار انجام میدهد.
بنابراین، وجود دستگاه X-Ray الزاماً به معنای وجود قابلیت AXI کاملاً خودکار یا Inline نیست. در انتخاب خدمت بازرسی، باید مدل دستگاه و امکانات واقعی آن مشخص شود.
مقایسه AOI و AXI؛ ۹ تفاوت در بازرسی برد الکترونیکی
| ویژگی | AOI | AXI |
|---|---|---|
| فناوری بازرسی | تصویربرداری نوری | تصویربرداری X-Ray |
| مشاهده سطح PCB | بسیار مناسب | قابل استفاده، اما مزیت اصلی آن نیست |
| تشخیص قطعه جاافتاده | مناسب | وابسته به روش و برنامه بازرسی |
| بررسی جهت و پلاریته | معمولاً مناسبتر | در بسیاری از قطعات محدود |
| بررسی لحیمهای قابل مشاهده | مناسب | مناسب، با روش متفاوت |
| بررسی اتصالات مخفی BGA | محدود | بسیار مناسب |
| شناسایی Voiding زیر قطعه | معمولاً غیرمستقیم یا ناممکن | مناسب |
| سرعت بازرسی | معمولاً بالاتر | وابسته به روش و سطح پوشش |
| کاربرد اصلی | کنترل جانمایی و عیوب ظاهری | بررسی اتصالات و ساختارهای پنهان |
نکته مهم: AOI و AXI جایگزین کامل یکدیگر نیستند. استفاده ترکیبی از آنها معمولاً پوشش بازرسی گستردهتری ایجاد میکند.
برای یک برد شامل قطعات SMD معمولی، کانکتورهای پایهدار و آیسیهای BGA، بخشی از عیوب با AOI و بخش دیگری با X-Ray بهتر تشخیص داده میشود.
انتخاب روش بازرسی باید متناسب با نوع قطعات، پیچیدگی PCB، سطح حساسیت کاربرد و الزامات مشتری انجام شود.
بازرسی قطعات پیش از مونتاژ؛ چرا X-Ray ورودی اهمیت دارد؟
کنترل کیفیت نباید از زمان قرار گرفتن قطعه روی برد شروع شود. در بسیاری از پروژههای تخصصی، ریسک اصلی ممکن است پیش از تولید و هنگام تأمین قطعات ایجاد شده باشد.
قطعات الکترونیکی مشکوک یا نامنطبق ممکن است دارای بستهبندی مجدد، علامتگذاری غیرواقعی، ساختار داخلی متفاوت، آسیب ناشی از استفاده قبلی یا مغایرت با قطعه سفارشدادهشده باشند.
بازرسی X-Ray قطعات ورودی میتواند در بررسی بعضی از این مغایرتها مفید باشد.
برای نمونه، در یک آیسی مشکوک میتوان در شرایط مناسب، آرایش داخلی Die، اتصالات Bond Wire و ویژگیهای ساختار داخلی را با نمونه مرجع مقایسه کرد.
اما X-Ray بهتنهایی اصالت یک قطعه الکترونیکی را اثبات نمیکند. کنترل اصالت نیازمند ترکیبی از اعتبارسنجی تأمینکننده، مستندات زنجیره تأمین، بررسی ظاهری، آزمونهای مناسب و در موارد ضروری آزمایشهای تخصصی است.
استاندارد SAE AS6171/5 روشهای بازرسی رادیولوژیک قطعات مشکوک به تقلب را بررسی میکند.
بنابراین باید میان دو کاربرد متفاوت X-Ray تمایز قائل شد: بازرسی قطعات پیش از تولید برای ارزیابی ساختار و مغایرتهای احتمالی، و بازرسی برد مونتاژشده برای بررسی کیفیت اتصالات و لحیمکاری.
نقش AOI و AXI در کاهش ریسک خرابکاری صنعتی
یکی از دغدغههای مهم شرکتهای صنعتی، بهویژه در پروژههای حساس، اطمینان از این است که محصول نهایی دقیقاً مطابق طراحی و مشخصات تأییدشده ساخته شده باشد.
خرابکاری صنعتی یا Industrial Sabotage میتواند شکلهای مختلفی داشته باشد؛ از جایگزینی عمدی یک قطعه با قطعه نامنطبق گرفته تا تغییر غیرمجاز در مجموعه الکترونیکی یا دستکاری اطلاعات تولید.
البته هر مغایرتی نشانه خرابکاری نیست. بسیاری از مشکلات ناشی از خطای انسانی، نقص فرایند، تأمین نامناسب یا اشتباه در مستندات هستند. تشخیص عمدی بودن یک تغییر نیازمند بررسی و شواهد مستقل است.
۱. تشخیص تغییرات ظاهری و قطعات نامنطبق
AOI میتواند برخی مغایرتهای قابل مشاهده مانند جابهجایی قطعات، تفاوت در آرایش مونتاژ، قطعه جاافتاده یا تغییر در جهت نصب را مشخص کند.
اگر اطلاعات مرجع تولید درست تعریف شده باشند، این روش میتواند به شناسایی تغییراتی کمک کند که ممکن است ناشی از خطای تولید یا دستکاری غیرمجاز باشند.
۲. بررسی اتصالات و ساختارهای پنهان
AXI میتواند بعضی مغایرتها و عیوبی را آشکار کند که در بازرسی ظاهری قابل مشاهده نیستند.
این موضوع در بردهای دارای BGA، QFN و اتصالات متراکم اهمیت بیشتری دارد.
با این حال، توانایی AXI در مشاهده اتصالات مخفی به معنای قابلیت تشخیص تمام انواع دستکاری نیست.
۳. جلوگیری از جایگزینی قطعات در زنجیره تأمین
تطبیق Manufacturer Part Number با BOM، نگهداری اطلاعات تأمینکننده، کنترل Batch و Date Code و ثبت نتایج بازرسی ورودی میتواند احتمال ورود قطعات نامنطبق را کاهش دهد.
در پروژههای حساس، بررسی قطعات مشکوک با روشهای تکمیلی و مقایسه با نمونههای معتبر نیز اهمیت دارد.
۴. قابلیت ردیابی یا Traceability
اگر اطلاعات هر قطعه و هر مرحله ساخت ثبت شود، بررسی یک مغایرت در آینده بسیار سادهتر خواهد بود.
برای مثال، ارتباط میان شناسه برد، نسخه BOM، شماره بچ قطعات، نتایج بازرسی و گزارش تست میتواند مشخص کند یک ایراد در چه مرحلهای و در کدام گروه تولید رخ داده است.
استاندارد IPC-1782 چارچوبی برای ردیابی در تولید و زنجیره تأمین محصولات الکترونیکی ارائه میکند.
۵. کنترل دسترسی و جلوگیری از تغییرات غیرمجاز
بازرسی فیزیکی زمانی مؤثرتر خواهد بود که با کنترل دسترسی به اطلاعات تولید، مدیریت نسخه فایلها، ثبت تغییرات، محدودیت دسترسی کارکنان و حفاظت از قطعات و بردها همراه باشد.
در پروژههای حساس، کنترل مسیر جابهجایی قطعات، بستهبندی پلمبشده و ثبت سوابق تحویل نیز میتواند به کاهش ریسک کمک کند.
آیا AOI و AXI بهتنهایی جلوی خرابکاری صنعتی را میگیرند؟
خیر. این دو فناوری ابزارهای شناسایی عیوب و مغایرتهای فیزیکی هستند، نه سامانههای کامل امنیت صنعتی.
برای مثال، یک برد ممکن است از نظر ظاهری و لحیمکاری کاملاً سالم باشد، ولی Firmware آن بهصورت غیرمجاز تغییر کرده باشد. چنین تغییری لزوماً با AOI یا AXI تشخیص داده نمیشود.
برای مدیریت این خطر، باید کنترل Firmware، اعتبارسنجی نسخه نرمافزار، آزمون عملکردی، کنترل تغییرات مهندسی و مستندسازی زنجیره تأمین نیز در برنامه کیفیت لحاظ شود.
مؤسسه NIST نیز در راهنمای اعتبارسنجی یکپارچگی تجهیزات محاسباتی بر اهمیت مدیریت خطر قطعات تقلبی، دستکاری و تغییرات غیرمجاز در زنجیره تأمین تأکید میکند.
بازرسی در چه مراحلی از خط SMT انجام میشود؟
یک برنامه کنترل کیفیت حرفهای میتواند چند ایستگاه بازرسی مکمل داشته باشد.
پیش از تولید: کنترل قطعات ورودی، تطبیق با BOM، بررسی وضعیت بستهبندی، مشخصات سازنده و انجام بازرسیهای تکمیلی برای اقلام پرریسک.
پس از چاپ خمیر لحیم: استفاده از Solder Paste Inspection یا SPI، در صورت وجود این قابلیت، برای بررسی ارتفاع، حجم، موقعیت و کیفیت چاپ خمیر لحیم.
پس از جانمایی قطعات: بازرسی موقعیت و جهت قرارگیری قطعات پیش از ورود به کوره Reflow؛ این مرحله میتواند به روش نوری یا سایر کنترلهای فرایندی انجام شود.
پس از Reflow: بررسی کیفیت مونتاژ و اتصالات قابل مشاهده با AOI، و استفاده از X-Ray یا AXI برای نقاط پنهان یا حساس.
پس از تکمیل مونتاژ: انجام آزمونهایی مانند ICT و Functional Test، متناسب با طراحی برد و امکانات آزمون موجود.
پیش از تحویل: بررسی نهایی، ثبت نتایج، تعیین وضعیت پذیرش محصول و آمادهسازی مدارک مورد توافق مشتری.
این رویکرد چندمرحلهای به شناسایی زودهنگام عیوب کمک میکند و وابستگی به یک آزمون نهایی را کاهش میدهد.
آیا AOI و AXI جای تست عملکردی را میگیرند؟
خیر. یک اتصال ممکن است از نظر تصویربرداری قابل قبول باشد، اما برد هنگام کارکرد دچار مشکل شود. برعکس، یک برد میتواند در یک تست عملکردی محدود موفق باشد، درحالیکه عیب پنهانی دارد که در شرایط حرارتی، لرزشی یا کارکرد طولانیمدت ظاهر میشود.
به همین دلیل، روش بازرسی مناسب معمولاً ترکیبی از کنترل فرایند، بازرسی تصویری و آزمونهای الکتریکی و عملکردی است.
برای پروژههای صنعتی، تعریف Test Plan پیش از تولید اهمیت دارد؛ زیرا مشخص میکند کدام ویژگیها بررسی شوند، معیار پذیرش چیست و چه گزارشهایی تحویل مشتری خواهد شد.
استانداردهای کنترل کیفیت مونتاژ برد الکترونیکی
دو مرجع شناختهشده در این زمینه IPC-A-610 و IPC J-STD-001 هستند.
IPC-A-610 معیارهای پذیرش ظاهری مجموعههای الکترونیکی را پوشش میدهد، درحالیکه J-STD-001 به الزامات مربوط به فرایندها و کیفیت اتصالات لحیمشده میپردازد.
نکته مهم این است که معیارهای IPC-A-610 بهتنهایی تمام الزامات X-Ray یا آزمون عملکردی را تعریف نمیکنند. برای هر پروژه لازم است کلاس پذیرش، الزامات خاص مشتری و برنامه بازرسی پیش از تولید توافق شود.
استفاده از این استانداردها در برنامه کیفیت به معنای داشتن گواهی رسمی IPC نیست؛ هرگونه ادعای انطباق یا گواهی باید مستند باشد.
مرجع: IPC-A-610 و J-STD-001 در وبسایت IPC.
چه پروژههایی بیشتر به AOI و AXI نیاز دارند؟
ضرورت و گستردگی بازرسی به ریسک محصول وابسته است. در تجهیزات مخابراتی، بردهای کنترل صنعتی، تجهیزات اندازهگیری، سامانههای الکترونیکی حساس و محصولات دارای تراکم مونتاژ بالا، یک ایراد کوچک میتواند تبعات قابل توجهی داشته باشد.
برای بردهایی که دارای BGA یا اتصالات پنهان هستند، X-Ray ممکن است بخش مهمی از برنامه کنترل کیفیت باشد. در بردهای دارای تعداد زیاد قطعات SMD و اتصالات قابل مشاهده، AOI میتواند پوشش مؤثری ارائه دهد.
همچنین در سفارشهای تیراژ، تحلیل نتایج بازرسی به شناسایی مشکلات تکرارشونده فرایند تولید کمک میکند؛ مشکلاتی که ممکن است در نمونهسازی اولیه دیده نشده باشند.
بنابراین سؤال اصلی این نیست که «AOI بهتر است یا AXI؟»؛ بلکه باید مشخص شود چه نوع ریسکی باید کنترل شود و کدام روش بازرسی برای آن مناسبتر است.
خدمات تأمین، مونتاژ و کنترل کیفیت برد الکترونیکی در کافهپارت
کافهپارت خدمات تأمین قطعات الکترونیکی، هماهنگی ساخت PCB، مونتاژ SMT، بازرسی، تست و تحویل مجموعههای الکترونیکی را در قالب خدمات یکپارچه PCBA ارائه میکند.
برای پروژههایی که حساسیت بالاتری دارند، میتوان پیش از ثبت سفارش درباره محدوده بازرسی قطعات ورودی، نیاز به X-Ray، کنترل اتصالات BGA، آزمون عملکردی، مستندسازی نتایج و الزامات محرمانگی توافق کرد.
این خدمات به مشتری کمک میکند از مرحله خرید قطعات و ساخت PCB تا مونتاژ و ارزیابی محصول نهایی، یک مسیر مشخص برای تأمین و کنترل کیفیت داشته باشد.
برای بررسی ظرفیتها، تجهیزات و مراحل همکاری، صفحه خدمات مونتاژ SMT کافهپارت را مشاهده کنید.
همچنین اگر پروژه شما نیازمند تأمین قطعات تخصصی از منابع خارجی است، مطالعه راهنمای خرید قطعات الکترونیکی از خارج میتواند مفید باشد.
ثبت درخواست مونتاژ، بازرسی AOI و X-Ray
اگر مسئول خرید، مدیر فنی یا کارشناس کنترل کیفیت یک مجموعه صنعتی هستید، میتوانید مشخصات پروژه خود را برای بررسی ارسال کنید.
وجود BOM، فایلهای Gerber، تعداد مورد نیاز، نوع قطعات حساس و الزامات آزمون به بررسی فنی و ارائه پیشنهاد دقیقتر کمک میکند.
برای درخواست قیمت یا ثبت سفارش، از فرم موجود در صفحه خدمات مونتاژ SMT کافهپارت استفاده کنید.
پرسشهای متداول درباره AOI و AXI
آیا AOI میتواند اتصالات زیر BGA را بررسی کند؟
AOI میتواند وضعیت ظاهری قطعه و بعضی نشانههای جانمایی آن را بررسی کند، اما برای مشاهده مستقیم اتصالات پنهان زیر BGA معمولاً X-Ray یا AXI مناسبتر است.
آیا X-Ray باعث خرابی برد الکترونیکی میشود؟
بازرسی X-Ray با تنظیمات مناسب یک روش غیرمخرب متداول در صنعت الکترونیک است. بااینحال، حساسیت قطعات خاص به پرتو، میزان دوز و شرایط آزمون باید بر اساس الزامات محصول بررسی شود.
تفاوت AOI و AXI در چیست؟
AOI مبتنی بر تصویربرداری نوری است و بیشتر برای عیوب سطحی و اتصالات قابل مشاهده استفاده میشود. AXI از اشعه ایکس استفاده میکند و برای بررسی اتصالات پنهان مانند BGA و QFN کاربرد بیشتری دارد.
آیا AOI و AXI میتوانند قطعات تقلبی را تشخیص دهند؟
این تجهیزات ممکن است برخی نشانههای عدم انطباق را آشکار کنند، اما تشخیص اصالت قطعه به مجموعهای از روشهای تأمین، ردیابی، بازرسی و آزمون نیاز دارد. هیچکدام بهتنهایی تضمینکننده اصالت نیستند.
آیا استفاده از AOI و AXI برای همه بردها ضروری است؟
خیر. نوع قطعات، تراکم مونتاژ، حساسیت کاربرد، تیراژ و الزامات مشتری تعیین میکند کدام روش یا ترکیب روشها مناسب است.
آیا کافهپارت خدمات مونتاژ برد را همراه با تأمین قطعات انجام میدهد؟
بله. مشتری میتواند درخواست تأمین قطعات، ساخت PCB، مونتاژ و خدمات کنترل کیفیت مورد نیاز پروژه را بهصورت یکپارچه مطرح کند. محدوده دقیق تستها و مدارک قابل تحویل پس از بررسی پروژه مشخص میشود.
جمعبندی
کنترل کیفیت مونتاژ برد الکترونیکی به بررسی ظاهر محصول محدود نمیشود. برخی عیوب در سطح PCB قابل تشخیص هستند، برخی در اتصالات پنهان قرار دارند و برخی دیگر تنها در آزمونهای الکتریکی یا عملکردی آشکار میشوند.
AOI و AXI دو فناوری مکملاند که در کنار کنترل قطعات ورودی، ردیابی تولید و آزمونهای نهایی میتوانند ریسک خرابی محصول را کاهش دهند.
در پروژههای حساس، این ترکیب علاوه بر ارتقای کیفیت، به شناسایی برخی مغایرتهای ناشی از خطا، تقلب یا دستکاری غیرمجاز نیز کمک میکند؛ هرچند جایگزین نظام کامل امنیت و تضمین اصالت زنجیره تأمین نیست.
برای دریافت مشاوره و ثبت درخواست تأمین، مونتاژ و بازرسی بردهای الکترونیکی، میتوانید از طریق خدمات مونتاژ SMT کافهپارت اقدام کنید.